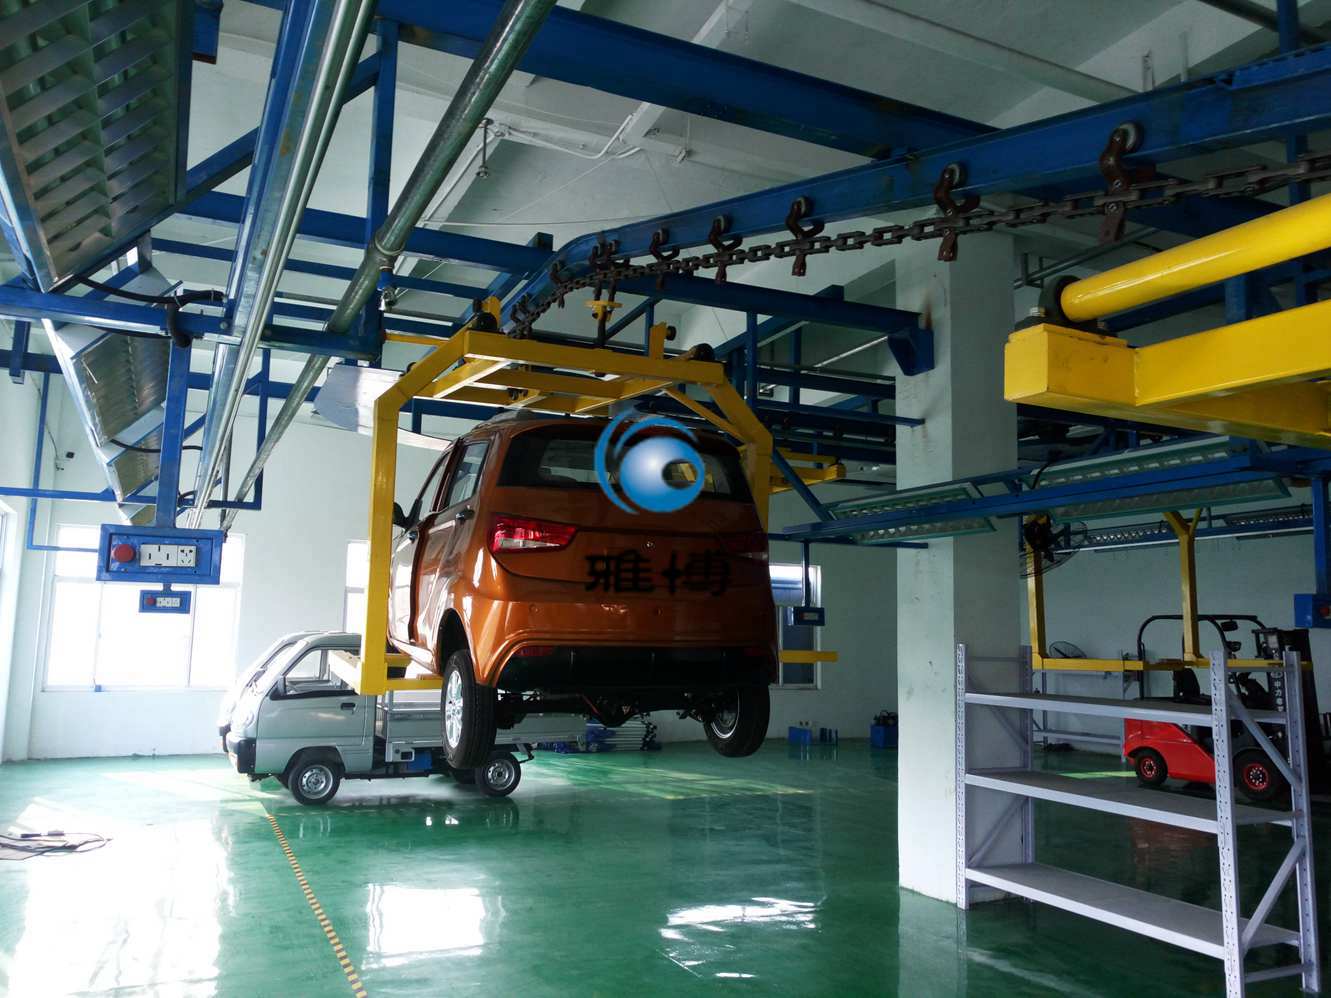
一,新能源汽车生产线技术要求
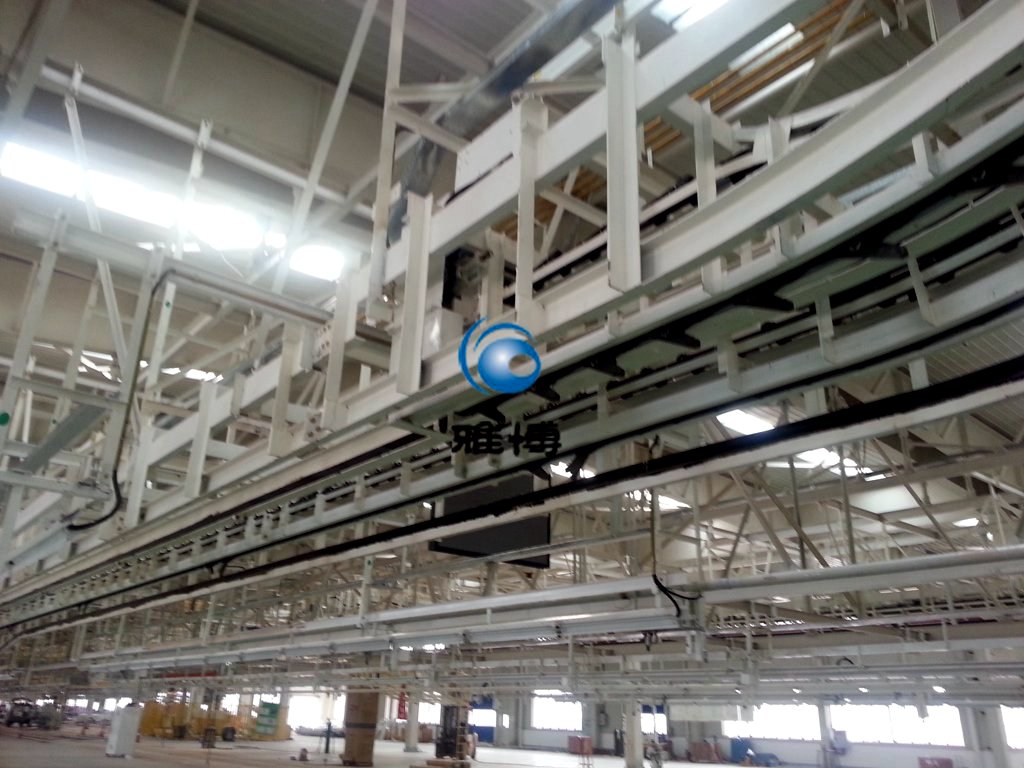
1,车身存储输送线
工艺流程说明:空滑橇在涂装车间接车后,进入通廊(通廊段标高为+7.5m,PBS存储线钢平台标高为+5.0m),通廊内设有两台升降滚床,升降行程为2.5m,带有车身滑橇经过升降滚床下降2.5m,进入到总装车间存储区,存储区设有快速通道、存储道以及倒库道,滑橇出库后运行至内饰一线转挂处,侧顶机将白车身顶起,叉式升降机的叉伸入,侧顶机下降,白车身落在伸缩叉上,叉缩回,叉式升降机滑架下降,与内饰线交接,同时空橇出转载位进入堆垛机,滑橇堆垛为3层,堆垛后的滑橇继续运行至拆垛机处,拆垛后的单个橇前行至升降滚床处,提升2.5m后返回至涂总转载处进入下一个循环。车身存储区设有滑橇维修区以及吊装滑橇的电动行走升降葫芦。从涂总转载到内饰上件处,需满足4小时的车身存储量,其中排序后存储能力约为1.2小时。
2,电动皮带滚床
主要作用是完成前后工序之间滑橇的快速输送与积存,实现对滑橇的可控输送。
标准滚床长度:6500mm,每个滚床包含六根辊子组。
输送速度:24m/min,转接设备及在转接设备的前一个工位皮带滚床速度变频可调,其余不变频。
滚床主体结构包括侧板、端板、驱动支架、辊子组、驱动装置以及可调节支腿。侧板、端板长度及宽度方向结构应为整体材料冲压成型,不得拼装对接,厚度不小于5mm。驱动装置支架用螺栓连接在框架上,张紧螺栓用于调整驱动皮带的松紧。滚床框架由冷弯槽钢焊接构成。
支腿采用可调节支腿(M20的螺栓),调节高度不小于80mm。
输送辊子:单边H型辊子组,辊子内衬滚动轴承,辊子外包聚氨酯材料。
齿形带轮:带螺纹的辊子轴,其两端与侧板相连。
辊子组中心距为900mm,辊子组间距1064mm,始终保证至少有四个辊子组始终与滑橇底面接触。
在每个滚床上应该设置一个钢轮辊子组,用于消除白车身在输送过程中产生的静电。
转接工位,滚床端头安装滑橇导向轮。
开关支架采用C型槽钢作为接近开关安装支架,开关位置可在三维方向调整。
同步带为标准圆弧齿同步带。
3,摩擦滚床
主要作用是完成前后工序之间滑橇的快速输送与积存,实现对滑橇的可控输送。
标准滚床长度:6300mm,每个滚床包含六根辊子组。
滚床主体结构包括侧板、端板、驱动支架、辊子组、驱动装置,以及可调节支腿。侧板、端板长度及宽度方向结构为整体材料冲压成型,不得拼装对接, 厚度不小于5mm。
驱动轮采用聚氨酯包胶,保证足够的摩擦力。
支腿采用可调节支腿(M20的螺栓),调节高度不小于80mm。
输送辊子:单边H型辊子组,辊子内衬滚动轴承,辊子外包聚氨酯材料。
辊子组中心距为900mm,辊子组间距1100mm。
在每个滚床上应该设置一个钢轮辊子组,用于消除白车身在输送过程中产生的静电。
开关支架采用C型槽钢作为接近开关安装支架,开关位置可在三维方向调整。
4,旋转滚床
作用是完成前后工序之间滑橇的转向及进行快速输送与积存,实现对滑橇的可控输送。
行走轮有4个外包聚氨酯的行走轮,行走轮座安装在框架上且内衬滚动轴承。
驱动装置空心轴减速电机安装在驱动轮轴上、电机外壳悬挂在旋转框架上。
旋转轨道固定板及螺栓支撑,高度可调。旋转轨道水平度为1.5mm。滚床端头有安全端挡,防止滑橇滑出。安全端挡转动位置内嵌全密封轴承,免维护,保证端挡开闭灵活。
动力滚床部分双向变频输送,旋转部分双向90°/180°。
旋转速度:1-3r/min,输送速度:0-24m/min,均变频调速。
电机制动器带手动释放(松闸)手柄,便于检修,维护保养。
旋转滚床采用变频旋转,能可靠且精确地停止。
滚床部分同(4.3.1.1电动皮带滚床)。
5,移行滚床
主要用于工件的移行转线、输送和储存。
移行速度:6-30m/min,变频可调。(具体速度由投标方计算确定)
基本结构型钢、移动支撑结构、主框架厚度不低于5mm。
驱动轮与从动轮外包聚氨酯材料,行走轮由带座外球面轴承支持。
设备具有防撞装置,防止发生碰撞时对设备造成损坏。
滚床与移行框架固定,滚床上设有导向轮,防止橇体在运行过程中出现移动。
证轨道的平坦和水平,轨道水平误差不大于1.5mm。
设有端部限位机构,端部缓冲装置。
移行驱动装置采用变频调速,与主动行走轮采用同步直联驱动。
滚床部分。
6, 叉式移载升降机
叉式移载升降机用于白车身由存储线向内饰线的转接。
升降采用皮带方式,有断带保护装置 ,皮带内夹钢丝绳芯,安全系数不小于10。
升降机滚筒与轴的连接采用胀套连接,便于拆卸。
驱动电机与滚筒的连接采用鼓形齿式联轴器
升降机顶架留有备用电机的安装座。
伸缩叉为进口品牌,伸缩为变频调速。
升降电机速度变频可调。
7,升降滚床
升降滚床用于输送线不同高度间的转接输送。
升降台为电动皮带升降台,直接整体外购,升降速度变频可可调。
滚床部分。
8,侧顶机
侧顶机主要由立柱、导轨、同步带、提升架、左右驱动及支撑等装置组成。侧顶机主要作用是当带有白车身的滑橇到位后,电机带动支撑上升,将白车身与滑橇分离并抬起一段距离。
立柱主要由张紧轮部件、滑块定位板、驱动立柱、立柱底座等部件组成。驱动立柱由t=10的钢板折弯后与t=12的括架焊接而成。
张紧轮组件主要由带轮轴、上部带轮、驱动齿轮等部件组成。带轮轴的材质为45#钢调质发黑处理;上部带轮的材质为45#钢,表面调质发黑处理。驱动齿轮的材料为45#钢调质发黑处理。
滑架组件由矩形管、齿条、安装板等部件焊接而成。齿条的材质为45#钢,调质淬火处理,齿面淬火HRC50-55°,齿条整体发黑处理。
驱动装置由驱动轴、驱动带轮、轴承、连接法兰、驱动电机等部件组成。
升降速度变频可调。
9,堆拆跺机
堆拆垛机是由滚床组件、升降台、堆垛框架、驱动组件、联系杆、摆臂组件、斜撑、连接横梁等组成。
堆拆垛机采用叉臂固定的形式,满足堆3层橇体。
升降台为电动皮带升降台,直接整体外购,升降速度变频可调。
滚床部分
10,滑橇
各支撑组件与底部框架采用螺接结构。滑橇长度为6300mm。
底部框架由纵梁(矩形管)和横梁焊接而成,橇体纵梁采用120×50×5矩形管。
橇体上设有堆垛用支点和定位销以及便于叉车搬运时用的支点。
滑橇底部框架安装各支撑的接触面,全部铣加工,保证安装平面度。
橇体底部框架焊接后退火处理,消除应力集中,防止变形。
二,内饰输送线
1总体说明
本线体用于内饰装配工序,采用地面滑板式输送机。
该输送机在装配段及四个快速驱动区采用摩擦驱动轮直接驱动滑板的结构型式,其余过渡段均采用滚床输送。输送线成矩形布置,分内饰一线和内饰二线,每条线设二组主驱动装置及一套减速驱动装置,连续输送,采用变频调速。
内饰一线到内饰二线的过渡通过滑板升降机、中心旋转滚床,从空中钢平台过渡输送,以保证地面通道的畅通。
空滑板返回通过空滑板返回升降台、中心旋转滚床,经地坑将空滑板从内饰二线输送回内饰一线,以保证地面通道的畅通
全线共40个滑板,工艺段滑板上表面标高为0 m,滑板上带有支撑车身的支架,车体支撑件的材质为聚氨脂。
2,工艺描述
内饰线线体运行:在内饰装配一线从叉式移载升降机接到车后的滑板由七辊滚床驱动(含有定位装置),进入快速驱动区。驶出快驱,经主驱动装置滑板进入工艺装配段,完成工艺装配。经减速驱动装置驶出内饰装配一线装配段,经过快速驱动区,进入滑板升降机,滑板到位后滑板升降机上升到位,滑板驶出升降机进入钢平台。经过一台七辊滚床进入中心旋转滚床,滑板旋转90°,滑板驶出旋转滚床。经过一台七辊滚床,驶进另一个中心旋转滚床,旋转90°后,滑板经过一台七辊滚床,驶入内饰二线上线滑板升降机。升降机下降到位,滑板进入内饰装配二线快速驱动区,驶出快区,经内饰装配二线主驱动装置进入内饰装配二线工艺装配段。完成工艺装配后,进入车身转接底盘线工位。此工位由七辊滚床驱动(含有定位装置),转接升降机(此升降机属底盘线)将车身从滑板转接到底盘线吊具上,空滑板经过内饰装配二线空滑板返回升降台下降到地坑内,以一个中心旋转滚床、一个七辊滚床、一个中心旋转滚床的输送顺序返回内饰装配一线空滑板返回升降台。内饰装配一线空滑板返回升降台将空滑板由地坑内提升到内饰装配一线地面上,到达叉式移载升降机转接工位,等待转接由储存区过来的白车身,以此循环。
以上新能源汽车生产线,新能源汽车装配线,新能源汽车总装线技术要求