1车身上到底盘线 1
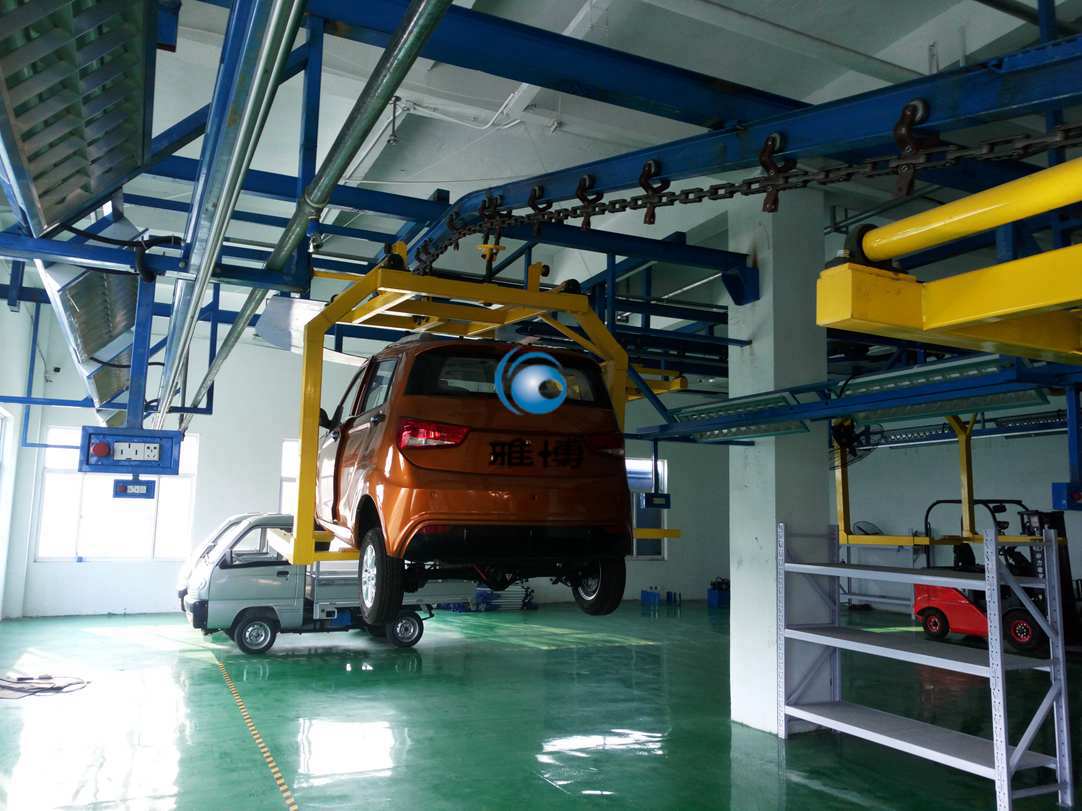
内饰线滑板在转接工位停止定位后,转接升降机下降(托叉收回状态)。当托叉下降至低于车身裙边时,升降机停止。托叉伸出,到位后,升降机上升,把车身托离滑板。当高位空吊具进入转接工位且处于打开状态时,升降机带车身上升;当升降机到位后,吊具打开机构伸出,吊具合拢。吊臂支点处于车身裙边下方。升降机下降,把车身转交至底盘线吊具。
2底盘1线
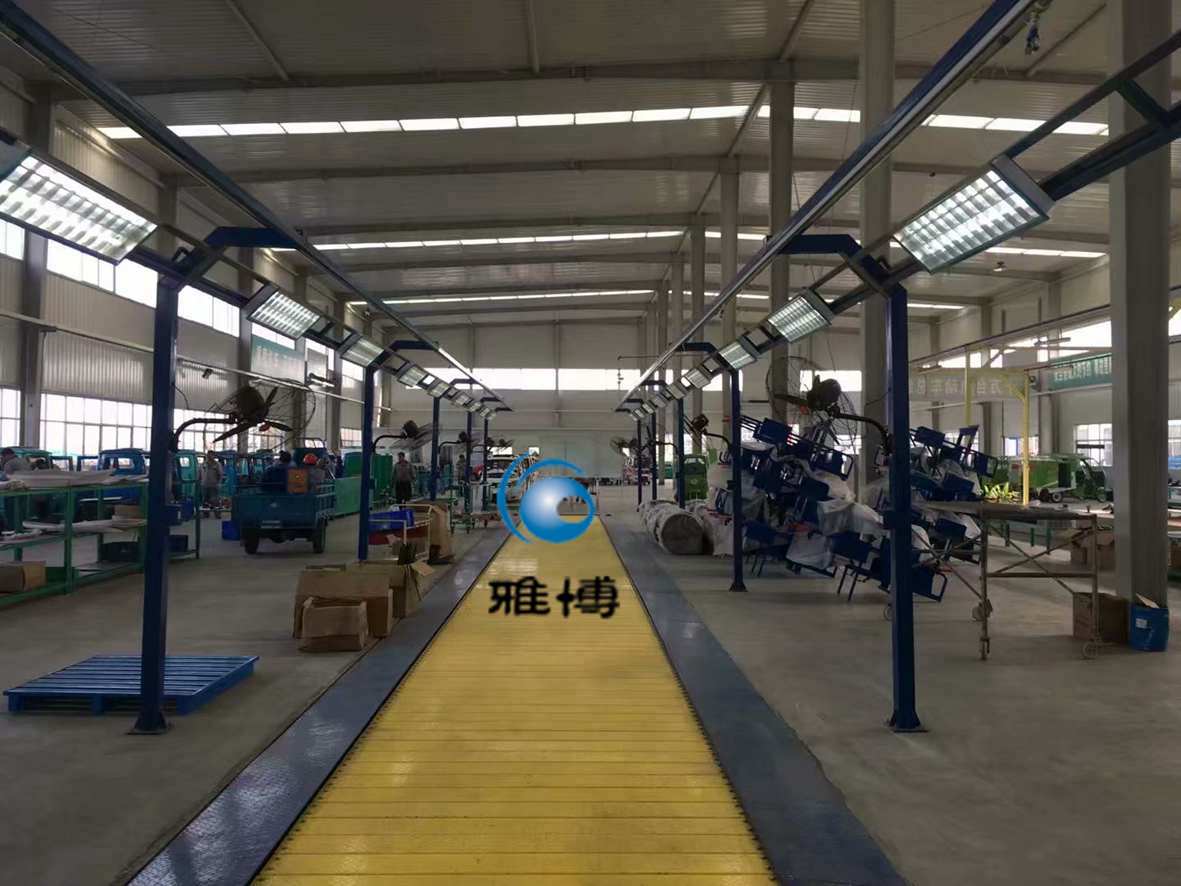
内饰完成的车身通过升降机被转接到FDS小车组吊具上,快速驶出升降机上方转接区。进入底盘1线线端的升降机。升降机下降轨道与装配线轨道对接并锁紧,车身被送入装配工位。升降机返回。底盘线1共有有效工位13个 ,工位间距7.5m。工序完成后,与末端工位衔接的升降机上升,小车组在快速驱动的传递下,快速驶向底盘2线。
3底盘2线
车身快速向前运行,通过底盘2线端部的升降机进入底盘2线。流程内工序完成后通过与末端工位衔接的升降上升,小车组在快速驱动的传递下,小车组快速驶向最终装配线端的下件升降机转接工位,装好底盘的车身被转接到最终装配线宽板链上。带空吊具的小车组快速驶出转接工位,并被转接到车身上线处,等待内饰后的车身。
系统内设有维修区,有两个存车位置,一个是用于存放吊具检具,一个是维修升降段。底盘2线线共有有效工位12个 ,工位间距7.5m。
机械设备描述
.1主驱动
Ø 主驱动由驱动电机和驱动轮、电机支架、张紧气缸及框架组成。
Ø 框架由型材焊接而成,上部横梁与轨道上部连接。
Ø 电机支架亦为焊接件,一侧通过销轴与框架的下伸臂相连,另一侧的两个水平滚轮支撑于框架另一侧的角钢上。
Ø 气缸两端与左右两侧的电机支架可摆动端两连。
Ø 电机的法兰与电机支架螺接,驱动轮直接与电机轴连接。
Ø 驱动电机驱动两驱动轮,作用于车组的摩擦杆左右表面上,推动车组前进。
Ø 气缸加力通过可摆动电机支架,从而增大驱动轮作用于摩擦杆上的正压力。
Ø 电机功率由投标方计算后确定。
Ø 速度:0.6~1.9m/min,变频可调。
2.3.3.5.2直线驱动
Ø 直线驱动由驱动电机和驱动轮、背压轮、电机支架、张紧弹簧及框架组成。框架由型材焊接而成,上部横梁与轨道上部连接。电机支架一侧通过销轴与框架的下伸臂相连,另一侧的由弹簧向轨道一侧压紧。弹簧一端支于框架下伸臂上。背压轮通过轴安装在框架的加一侧下伸臂上。电机的法兰与电机支架螺接,驱动轮直接与电机轴连接。
Ø 弹簧加力通过可摆动电机支架,使摩擦杆被紧压于驱动轮与背压轮之间。驱动电机驱动驱动轮,作用于车组的摩擦杆表面上,推动车组前进。
Ø 电机功率由投标方计算后确定。
Ø 速度:具体速度由投标方根据要求确定。
2.3.3.5.3 弯道驱动
Ø 弯驱动由驱动电机和驱动轮、背压轮、电机支架、张紧弹簧及框架组成。框架由型材焊接而成,上部横梁与通过一个垂直销轴与轨道上部连接。电机支架一侧通过销轴与框架的下伸臂相连,另一侧的由弹簧向轨道一侧压紧。弹簧一端支于框架下伸臂上。背压轮通过轴安装在框架的加一侧下伸臂上。电机的法兰与电机支架螺接,驱动轮直接与电机轴连接。
Ø 弹簧加力通过可摆动电机支架,使摩擦杆被紧压于驱动轮与背压轮之间。驱动电机驱动驱动轮,作用于车组的摩擦杆表面上,推动车组前进。当摩擦杆在弯道通过时轨迹有变化,弯道驱动可整体随之浮动。
Ø 电机功率由投标方计算后确定。
Ø 速度:具体速度由投标方根据要求确定。
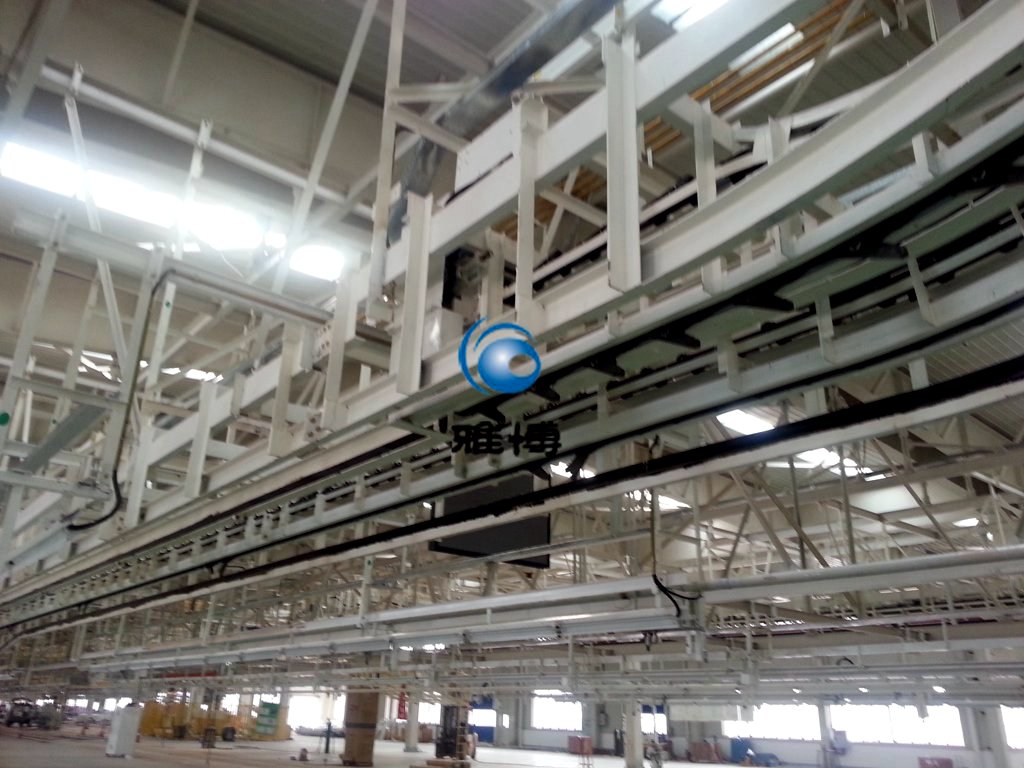
4轨道
Ø 轨道采用H294X200型材。上缘与钢结构与压板连接。下缘上表面为车组行走面,腹板两面为车组的导向面。驱动框架固定于轨道上缘。
5车组
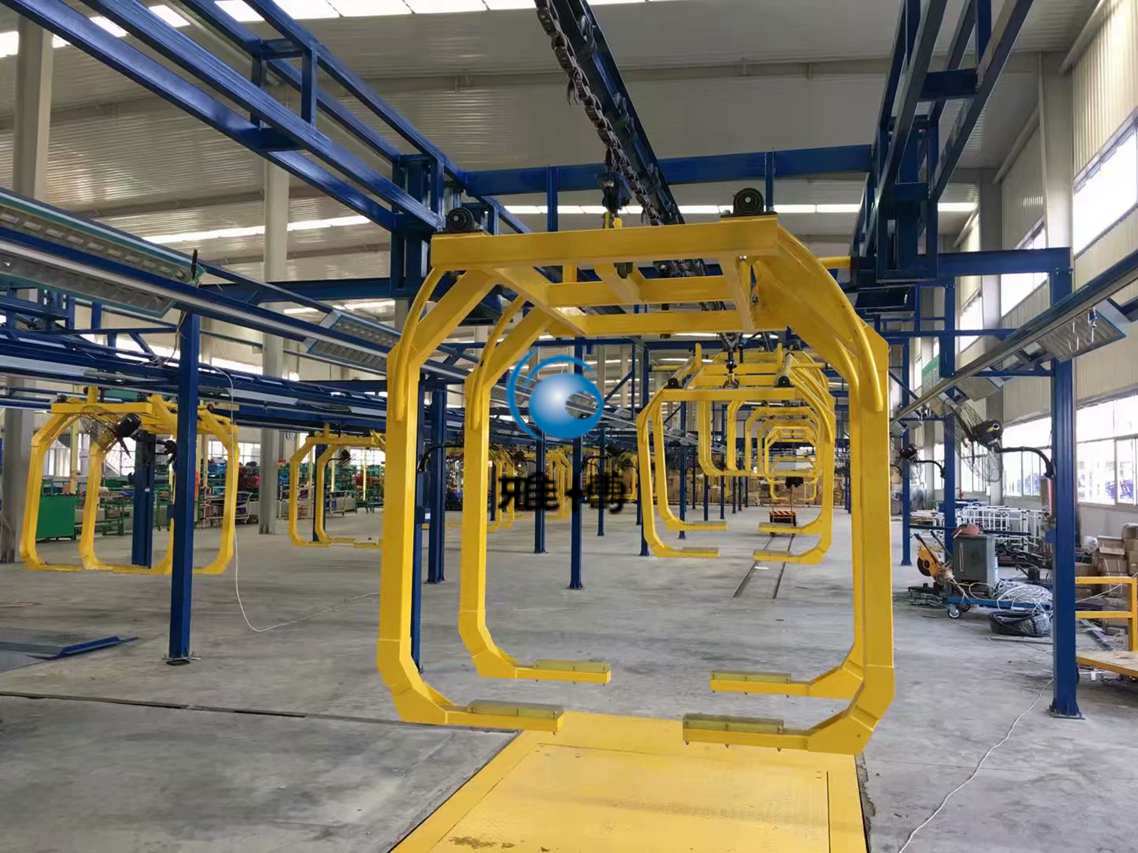
Ø 车组由一个前车组、两个中车组、一个后车组组成。
Ø 前车组:前车组行走轮、导向轮、轮架、摩擦杆、感应板与固定挂钩组成。连接杆与中车组通过万向轴承连接,可在水平及垂直方向摆动。固定挂钩与前一小车后车组的摆动挂钩在压板的作用下,可实现搭持及解挂。
Ø 中车组:中车组由承重行走轮、导向轮、轮架、摩擦杆、吊具吊挂杆、轴组成。两个轮架各安装2个承重行走轮及4个导向轮,分置于轨道两侧。摩擦杆及吊具吊挂杆通过轴及轴承与轮架相连。吊具吊挂杆有两个吊耳,吊具在上下坡时可绕一点转动,从而保持水平。
Ø 后车组:后车组由行走轮、导向轮、轮架、摩擦杆、可摆动挂钩组成。2行走轮及4个导向轮安装在轮架上,分置于轨道两侧。连接杆与中车组通过万向轴承连接,可在水平及垂直方向摆动。固定挂钩与前一小车后车组的摆动挂钩在压板的作用下,可实现搭持及解挂。
6,吊具
Ø 吊具L型,由型材焊接而成。在吊具两侧安装防横向摆动平衡轮。
.Ø 升降机主要由支柱框架、升降架、驱动装置、配重、皮带、升降架锁紧装置和维修平台及直梯组成。所有升降机的主要部件都是一样的,它们之间的区别在于升降高度及停止位数不同。
Ø 技术参数:升降速度22m/min;托叉每次伸出时间3s;升降电机功率5.5kw(变频调速)(各参数由投标方最终进行详细计算)
Ø 支柱框架:支柱框架由200X200空心方管和顶板、底板焊接而成,此外顶部有一框架用于固定驱动装置和滚筒。在升程较高的情况下,在方管中部增加一个或多个横梁以加强柱的刚度。两柱间距为1800mm 。四柱分置于,每侧两柱(方管)对角而立,同时作为升架和配重导轨。在柱上还安装有维修平台和感应开关支架C型导轨。
Ø 升降架:升降架作为垂直运动部件是一个空心方管框架、四个各有一对滚轮的轮组、带皮带断裂保护装置的皮带连接组件组成。在基本框架上固定一个由空心方管焊接而成的托架,升降机辊床安装在托架上。升降架导轮行走在柱外表面,且对角布置。皮带断裂保护装置的工作原理是这样的:当一根皮带断裂时,皮带连接件吊杆带动杠杆装置触发安全开关,从而使驱动电机停止工作。
Ø 驱动装置:驱动装置由正减速电机、链联轴器、轴承及轴承座、皮带滚筒、轴组成。链联轴器和皮带滚筒通过胀套与轴联接。在更换胀套时一定要遵守加工公差和制造商提供的安装指导及扭紧力矩。必须使用通用的扭力扳手或由供应商提供的专用扳手 。在对驱动装置进行维修时,一定要把锁紧装置销轴推进皮带滚筒的长孔中。这样可保证即使在电机制动失效时升降架不能运动。所有的部件都安装在升降机顶部的框架上。为了保证水平稳定,整个系统在水平方向与钢平台连接
Ø 皮带:提升皮带采用Contitech不含硅硐的钢丝橡胶皮带,型号为S-125-SX-33CE-GIK-180。每根皮带承载能力是工作载荷的多倍。皮带与升降架及配重的连接是根据Contitech提供的标准,用夹板摩擦连接的。皮带夹板的连接螺栓是由扭力扳手扭紧的(扭紧力矩为120Nm)
。
Ø 配重:配重用于平衡升降架及其上安装部件、输送物品重量。配重由一个框架和装在其中的单件扁钢组成,四个滚轮组行走在支柱内侧表面起导向作用(与升降架类似)。在框架的上部可以固定皮带。配重重量由皮带另一端所吊的重量确定,并可通过增减扁钢来调整。
Ø 维修平台:为了方便对升降机特别是对驱动装置进行维修,在升降机顶部安装维修平台。维修平台由角钢框架与花纹钢板、栏杆和直梯的组成。修在驱动装置顶部设置维修轨道,以便需要时把电机吊至地面。升降机主要由支柱框架、升降架、驱动装置、配重、皮带、升降架锁紧装置和维修平台及直梯组成。所有升降机的主要部件都是一样的,它们之间的区别在于升降高度及停止位数不同。
道岔
Ø 道岔是在摩擦式输送机系统中控制承载小车运行路线的装置。道岔设置在轨道汇合处或转换运行路线的位置上,控制承载小车在输送机系统中的流向;
Ø 车组在分支道岔上的换向由气缸控制。气缸动作使转向轨旋转,转向轨把车组从正在运行的轨道上转至另一承载轨道上,或转向轨不旋转,车组在同一轨道上继续运行。
定位器
Ø 定位装置的主要作用对输送吊具实现安全可靠的定位,确保转挂位置准确。定位装置是通过活塞杆推动旋转板,从而使旋转板夹紧车体起到定位作用。
停止器
Ø 停止器设置在升降段、脱挂勾装置及等待位的前面,保证吊具车组停止在等待工位,防止因为承载小车组的误动导致轨道卡死、车组掉落。
吊具维修区
Ø 吊具检修区设置在空吊具返回段,由吊具检具、吊具维修轨道、吊具检修装置组成。
Ø 吊具检修区设置为钢平台,其中吊具维修用升降洞口设有活动安全护栏。
Ø 吊具检修区内采用人工推小车吊具(无驱动装置),吊具检修区能存放2个吊具(含维修葫芦位置)。
Ø 吊具维修装置由升降葫芦及升降轨段组成,需维修的吊具可通过升降段将吊具及轨道段一起平稳地降至地面,进行维修。
Ø 吊具检修装置由一个双钩电葫芦及升降轨段组成。小车组携带吊具进入维修区,在维修区检测后,如吊具需要维修,则将小车组携带吊具推入升降轨段,电葫芦分别吊住升降轨段的两个支点,将吊具平稳地送到地面,进行维修。